Вентиль для баллона аргон: виды, выбор и подключение
2026-09-26
- Вентиль для баллона аргон: критерии выбора и технические особенности подключения
- Конструкция и принцип работы аргонового вентиля
- Типы соединений и стандарты резьбы
- Сравнительный анализ материалов и конструкций
- Процесс установки и подключения
- Эксплуатационные требования и безопасность
- Как выбрать надежного поставщика вентилей
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Вентиль для баллона аргон: критерии выбора и технические особенности подключения
Аргоновая сварка (TIG/MIG) требует строгого контроля качества защитной газовой среды. Ключевым элементом системы подачи инертного газа является вентиль для баллона аргон, который обеспечивает герметичное хранение, безопасный отбор и регулирование потока газа к сварочному аппарату. Неправильный подбор запорной арматуры или нарушение правил монтажа могут привести к утечкам, загрязнению шва атмосферным воздухом и, как следствие, к снижению прочности сварного соединения. В 2026 году требования к безопасности газового оборудования ужесточились, что делает выбор сертифицированных вентилей не просто вопросом удобства, а необходимостью соблюдения промышленных стандартов.
Данное руководство подробно разбирает конструктивные особенности аргоновых вентилей, различия между резьбовыми стандартами (CGA, DIN, ГОСТ), методы проверки герметичности и критерии выбора надежного поставщика. Мы также рассмотрим, как опыт таких производителей, как ООО «Янчжоу Аньи Арматура», влияет на стабильность поставок и качество продукции на глобальном рынке.
Конструкция и принцип работы аргонового вентиля
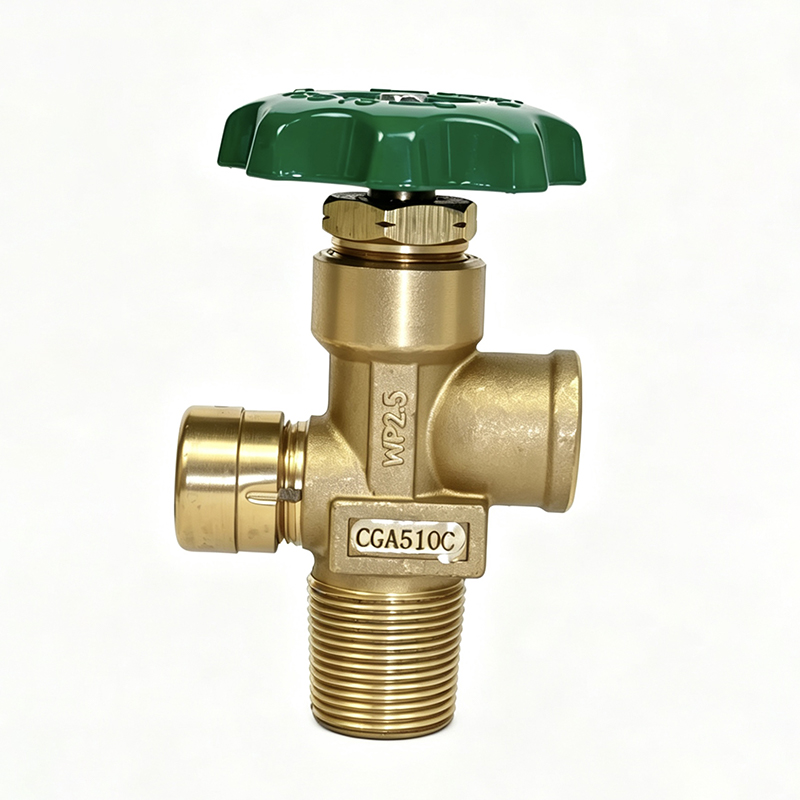
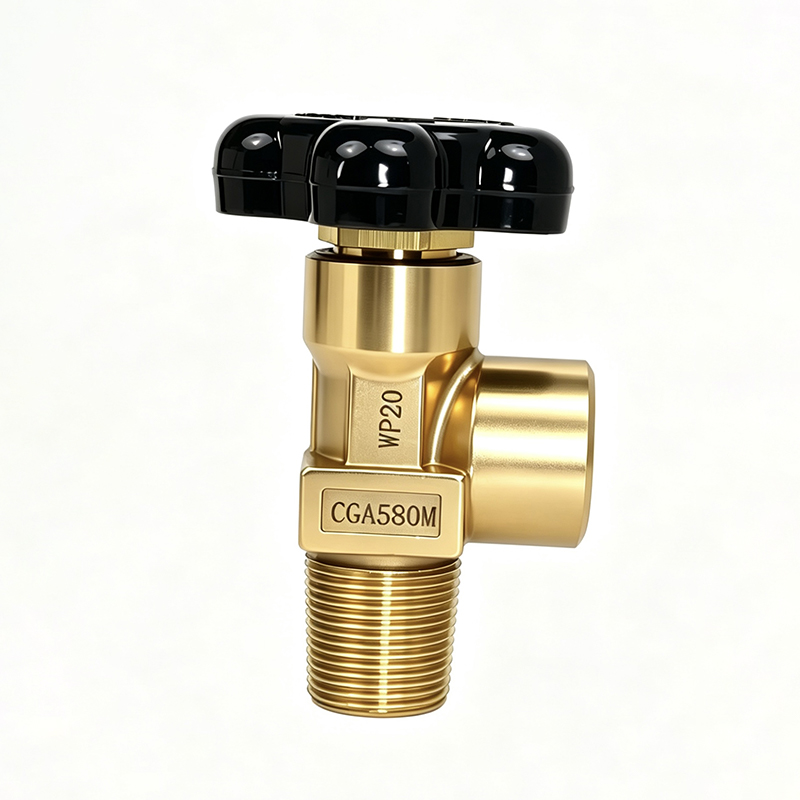
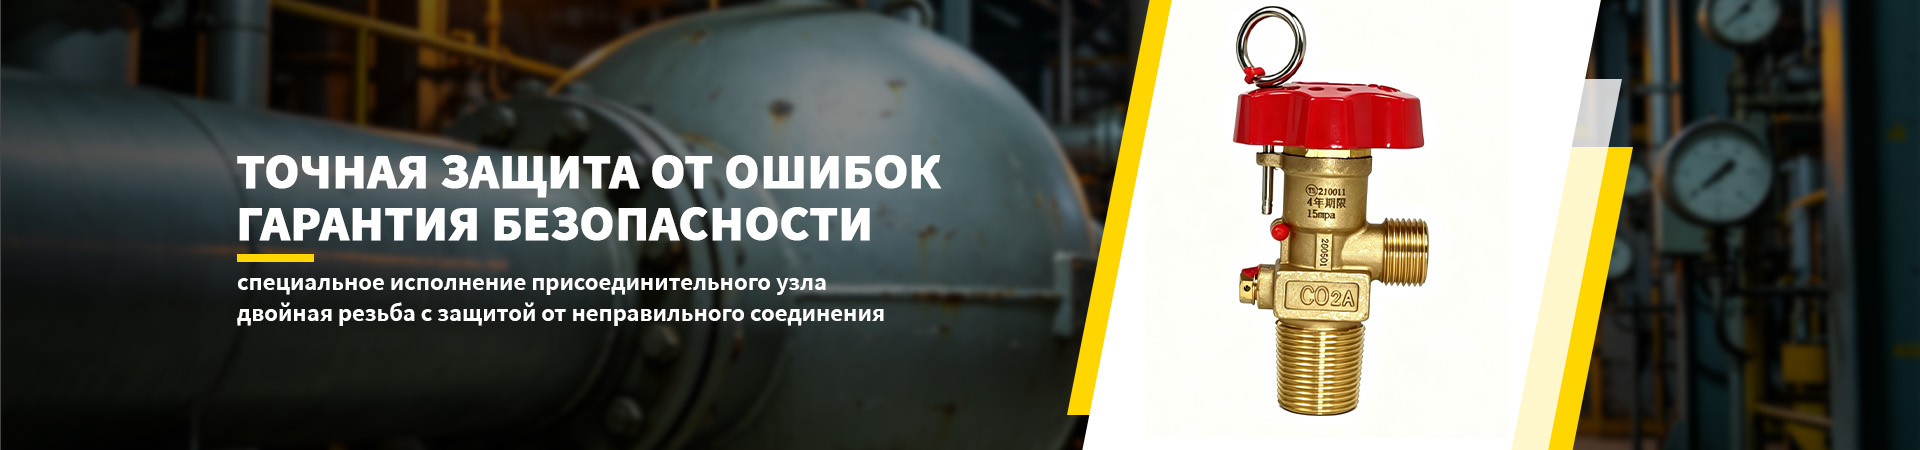
Вентиль баллонный для аргона представляет собой запорное устройство, устанавливаемое на горловину газового баллона. Его основная задача — перекрыть доступ газа из емкости в магистраль при транспортировке или простое оборудования. В отличие от редукторов, которые снижают рабочее давление, вентиль работает в режиме «полностью открыт» или «полностью закрыт», хотя некоторые модели позволяют выполнять тонкую настройку потока.
Основные узлы вентиля
- Корпус: Изготавливается из латуни или нержавеющей стали. Латунь предпочтительна благодаря своей коррозионной стойкости и мягкости, что обеспечивает лучшую герметизацию резьбы при навинчивании на стальной баллон.
- Запорный элемент (шток/клапан): Может быть игольчатого или тарельчатого типа. Игольчатые клапаны обеспечивают более плавное открытие и меньший риск гидроудара при резком открытии, что важно для чувствительных сварочных процессов.
- Уплотнительные материалы: Используются фторопласт (PTFE), нейлон или специальные резиновые смеси, устойчивые к высоким давлениям (до 15–20 МПа) и низким температурам, возникающим при быстром расширении газа.
- Маховик или рукоятка: Эргономичный элемент управления. В современных моделях часто применяются маховики с трещоткой или ограничителем крутящего момента, чтобы предотвратить чрезмерное затягивание и повреждение седла клапана.
Инженерная практика показывает, что наиболее частой причиной выхода вентиля из строя является не износ механизма, а механическое повреждение резьбы или уплотнения из-за превышения усилия затяжки. Поэтому наличие встроенного ограничителя крутящего момента считается важным инженерным преимуществом конструкции.
Типы соединений и стандарты резьбы
При выборе вентиля первостепенное значение имеет совместимость его присоединительной резьбы с резьбой горловины баллона. Использование переходников допускается только в крайних случаях и должно соответствовать нормам безопасности, так как каждое дополнительное соединение повышает риск утечки.
Международные стандарты подключений
В мировой практике доминируют несколько основных стандартов, определяющих геометрию резьбы и тип уплотнения:
- Стандарт CGA (Compressed Gas Association): Наиболее распространен в Северной Америке и широко используется в международном экспорте.
- CGA 580: Стандартное соединение для аргона, гелия и азота. Характеризуется наружной резьбой на баллоне и внутренней на вентиле.
- CGA 590: Используется для некоторых специфических смесей, но для чистого аргона чаще применяется 580.
- Европейский стандарт DIN/ISO:
- DIN 477 / ISO 15217: Распространен в Европе и ряде стран СНГ. Для аргона обычно используется резьба M25x2 или W24.32×1/14″. Важной особенностью является использование плоского уплотнительного кольца, а не конусной резьбы.
- Российский стандарт ГОСТ:
- ГОСТ 949-73: Определяет параметры вентилей для баллонов вместимостью до 40 л. Для аргона (инертные газы) часто применяется резьба М22х1,5 или специфическая трубная резьба, требующая использования паронитовых или медных прокладок.
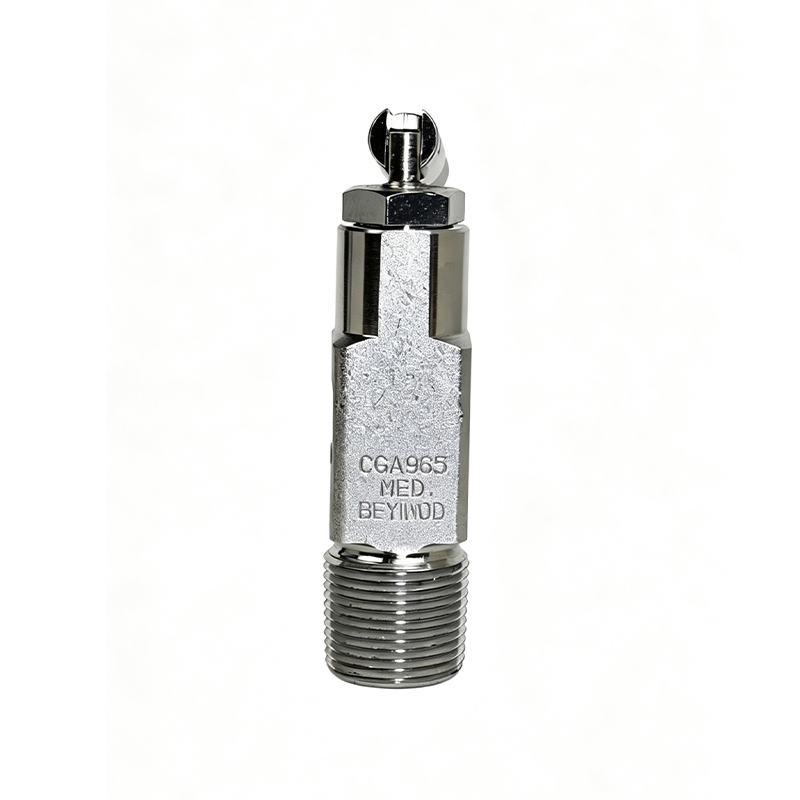
ООО «Янчжоу Аньи Арматура», являясь участником Национального технического комитета по стандартизации газовых баллонов, производит вентили, полностью соответствующие сериям CGA965, CGA350B1, F-3C и другим международным спецификациям. Это позволяет их продукции беспрепятственно интегрироваться в газовые системы различных регионов, от Юго-Восточной Азии до Ближнего Востока и Северной Америки.
Сравнительный анализ материалов и конструкций
Выбор материала вентиля зависит от условий эксплуатации и требований к чистоте газа. Для аргона, который химически инертен, основной угрозой является не коррозия со стороны газа, а внешняя среда и механические нагрузки.
| Параметр | Латунные вентили | Нержавеющая сталь (SS) | Алюминиевые сплавы |
|---|---|---|---|
| Коррозионная стойкость | Высокая (особенно к влаге) | Очень высокая | Средняя (требует анодирования) |
| Механическая прочность | Средняя (мягкий материал) | Высокая | Низкая |
| Вес | Тяжелее | Тяжелый | Легкий |
| Герметичность резьбы | Отличная (пластичность) | Хорошая (требует точности) | Хорошая |
| Применение | Общая промышленность, сварка | Пищевая промышленность, медицина | Мобильные установки, легкий транспорт |
| Стоимость | Средняя | Высокая | Низкая/Средняя |
Рекомендация по выбору: Для стандартных сварочных работ TIG/MIG оптимальным выбором остаются латунные вентили. Они обеспечивают наилучший баланс между стоимостью, долговечностью и способностью создавать герметичное соединение без использования excessive количества уплотнительной ленты. Нержавеющая сталь оправдана только в условиях агрессивной внешней среды или при работе с высокочистым аргоном для микроэлектроники, где исключено любое выделение частиц из материала вентиля.
Процесс установки и подключения
Правильная установка вентиля для баллона аргон гарантирует безопасность персонала и сохранность газа. Процедура должна выполняться квалифицированным персоналом с соблюдением следующих шагов:
1. Подготовка и осмотр
Перед установкой необходимо визуально осмотреть резьбу горловины баллона и вентиля на наличие заусенцев, грязи или повреждений. Загрязнения могут стать причиной утечки или повреждения уплотнительной поверхности. Если вентиль поставляется с защитным колпачком, снимайте его непосредственно перед монтажом.
2. Выбор уплотнителя
Для конусных резьб (например, некоторых типов NPT) может потребоваться использование PTFE-ленты или анаэробного герметика. Однако для большинства стандартов CGA и DIN, использующих плоские уплотнительные кольца (O-rings) или ниппельные соединения, дополнительные герметики запрещены. Использование неправильного уплотнителя может привести к попаданию частиц внутрь газового тракта и засорению форсунки сварочной горелки.
3. Монтаж вентиля
Навинчивайте вентиль на баллон вручную, избегая перекосов. Перекос при начале накручивания может сорвать резьбу. После ручной затяжки используйте подходящий гаечный ключ. Важно не прилагать чрезмерных усилий: момент затяжки должен соответствовать спецификации производителя (обычно в пределах 30–50 Н·м для латунных вентилей, но точные значения зависят от диаметра резьбы). Чрезмерная затяжка приводит к деформации корпуса вентиля и микротрещинам.
4. Проверка герметичности
После установки обязательно проведите тест на утечку. Откройте вентиль медленно. Используйте специальный спрей-индикатор утечек или мыльный раствор. Нанесите раствор на место соединения резьбы и шток вентиля. Появление пузырей свидетельствует об утечке. В этом случае необходимо закрыть вентиль, стравить остаточное давление и проверить правильность установки уплотнителя.
Эксплуатационные требования и безопасность
Аргоновые баллоны находятся под высоким давлением (обычно 150 или 200 бар). Эксплуатация вентилей требует строгого соблюдения правил техники безопасности.
- Защита от падения: Баллон с установленным вентилем должен всегда находиться в вертикальном положении и быть закреплен цепью или ремнем. Падение баллона может отломить вентиль, превратив его в неуправляемую ракету из-за резкого выброса газа.
- Отсутствие масел и жиров: Хотя аргон инертен, правила гигиены кислородного и газового оборудования запрещают контакт вентилей с маслами. Масляная пленка может стать источником загрязнения сварочной ванны, вызывая поры в шве.
- Плавное открытие: Открывайте вентиль плавно. Резкое открытие вызывает адиабатический нагрев газа и гидравлический удар, который может повредить внутренние компоненты вентиля и downstream-оборудование (редуктор, расходомер).
- Регулярное техническое обслуживание: Визуальный осмотр на предмет коррозии и механических повреждений должен проводиться перед каждым использованием. Полная проверка герметичности и функциональности рекомендуется не реже одного раза в год или согласно локальным нормативным актам.
Как выбрать надежного поставщика вентилей
Рынок газобаллонной арматуры насыщен предложениями, однако качество продукции варьируется значительно. Для промышленных предприятий и дистрибьюторов критически важно выбирать поставщиков с подтвержденной репутацией и сертификацией.
Компания ООО «Янчжоу Аньи Арматура» демонстрирует пример подхода, ориентированного на качество и соответствие международным стандартам. Основанная в 1958 году, компания накопила более 65 лет опыта в производстве газобаллонной арматуры. Являясь ключевым отраслевым предприятием, признанным Главным государственным управлением по надзору за качеством, она сочетает традиционные инженерные компетенции с современными технологиями производства.
Критерии оценки поставщика:
- Сертификация и лицензии: Убедитесь, что производитель имеет лицензии на производство вентилей высокого давления. Продукция «Янчжоу Аньи Арматура» сертифицирована по ISO 9000, UC, KGS, SNI, BV и CE, что подтверждает её соответствие требованиям безопасности разных рынков.
- Производственные мощности и контроль качества: Наличие автоматизированных линий сборки и систем безводного контроля герметичности является признаком современного предприятия. Компания использует более 200 единиц контрольно-измерительного оборудования, включая спектрометры прямого считывания для анализа состава сплавов, что исключает риск использования некондиционного материала.
- Широта ассортимента: Возможность поставки вентилей различных серий (CGA, DIN, ГОСТ) и для разных газов (аргон, кислород, CO2, СУГ) упрощает логистику и закупки. «Янчжоу Аньи Арматура» производит 12 миллионов комплектов вентилей ежегодно, обеспечивая стабильность поставок даже при крупных заказах.
- Инженерная поддержка: Поставщик должен обладать собственным инженерно-техническим исследовательским центром. Участие компании в Национальном техническом комитете по стандартизации говорит о её способности влиять на отраслевые нормы и разрабатывать продукцию, опережающую текущие требования.
Часто задаваемые вопросы (FAQ)
Можно ли использовать кислородный вентиль для аргонового баллона?
Технически, если резьбовые стандарты совпадают (например, оба используют CGA 540/580 или соответствующие DIN), физическое подключение возможно. Однако это не рекомендуется. Кислородные вентили проходят специальную очистку от масел и имеют маркировку, отличную от аргоновых. Смешивание оборудования может привести к путанице на производстве и нарушению протоколов безопасности. Кроме того, аргоновые вентили часто имеют другие характеристики пропускной способности, оптимизированные под инертные газы.
Как определить, что вентиль неисправен?
Основные признаки неисправности: видимая утечка газа (шипение, пузырьки в мыльном растворе), затрудненное вращение маховика, заедание штока в открытом или закрытом положении, а также следы коррозии на корпусе или резьбе. Если вентиль пропускает газ в закрытом состоянии, эксплуатация баллона запрещена до замены арматуры.
Какой срок службы у баллонного вентиля?
Срок службы зависит от интенсивности использования, условий хранения и качества обслуживания. При правильной эксплуатации и отсутствии механических повреждений качественный латунный вентиль может служить 10–15 лет и более. Однако уплотнительные элементы (прокладки, O-ринги) требуют периодической замены, обычно каждые 2–3 года или при каждом переосвидетельствовании баллона.
Влияет ли материал вентиля на чистоту аргона?
Да, влияет. Дешевые вентили из низкокачественных сплавов могут содержать примеси, которые вымываются потоком газа или окисляются, попадая в сварочную зону. Это особенно критично для сварки активных металлов (титан, алюминий). Использование вентилей от проверенных производителей, таких как «Янчжоу Аньи Арматура», прошедших спектральный анализ материала, минимизирует риск загрязнения газа.
Что делать, если вентиль замерз при интенсивном отборе газа?
При быстром отборе большого объема газа происходит его охлаждение (эффект Джоуля-Томсона), что может привести к обмерзанию вентиля. Не следует пытаться отогреть его открытым огнем или кипятком, так как это может повредить уплотнения и повысить давление опасно. Рекомендуется уменьшить расход газа или использовать баллон большей емкости. В промышленных условиях применяют специальные подогреватели или испарители, но для стандартных сварочных постов достаточно снизить интенсивность отбора.
Заключение и рекомендации по закупкам
Выбор вентиля для аргонового баллона — это инвестиция в безопасность и качество сварочных работ. Экономия на запорной арматуре может привести к значительным потерям из-за утечек дорогостоящего газа и брака сварных швов. При формировании стратегии закупок промышленным предприятиям следует обращать внимание не только на цену единицы продукции, но и на репутацию производителя, наличие международных сертификатов и способность поставщика обеспечивать стабильные объемы поставок.
Инженерный опыт подсказывает, что надежность газовой системы определяется самым слабым её звеном. Вентиль, находящийся под постоянным высоким давлением, требует тщательного контроля качества на этапе производства. Сотрудничество с такими компаниями, как ООО «Янчжоу Аньи Арматура», обладающими собственной научно-исследовательской базой, автоматизированными линиями контроля и многолетней историей участия в отраслевой стандартизации, позволяет минимизировать риски и обеспечить бесперебойную работу производственных линий.
Для получения технических спецификаций, запроса коммерческого предложения или консультации по подбору вентилей под конкретные стандарты (CGA, DIN, ГОСТ) рекомендуется связаться с отделом технических продаж производителя. Профессиональное сопровождение на всех этапах — от проектирования до поставки — является залогом долгосрочного и безопасного сотрудничества.