Марки латунных вентилей: расшифровка, характеристики и применение
2026-09-23
- Марки латунных вентилей: инженерный разбор сплавов и критерии выбора
- Классификация и химический состав латунных сплавов в арматуростроении
- Сравнительный анализ популярных марок: ЛС59-1 против Л63
- Технологические особенности производства вентилей из латуни
- Применение латунных вентилей в различных газовых средах
- Проблема децинкования и методы защиты
- Как выбрать поставщика латунных вентилей: критерии оценки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору
Марки латунных вентилей: инженерный разбор сплавов и критерии выбора
Выбор запорной арматуры для промышленных и бытовых газовых систем требует точного понимания материаловедческих свойств. Марки латунных вентилей определяют не только стоимость изделия, но и его устойчивость к коррозии, механическую прочность при высоких давлениях и совместимость с транспортируемыми средами. Латунь, как сплав меди и цинка, является доминирующим материалом в производстве баллонной и трубопроводной арматуры благодаря оптимальному балансу обрабатываемости и эксплуатационных характеристик. Однако не все латунные сплавы одинаково эффективны в условиях агрессивных химических сред или экстремальных температур.
В данной статье рассматривается техническая классификация латунных сплавов, применяемых в вентилях, их химический состав, влияние легирующих добавок на свойства и специфика применения в различных отраслях промышленности. Особое внимание уделяется сравнению популярных марок, таких как ЛС59-1 (CW617N) и Л63, а также анализу требований международных стандартов. Понимание этих нюансов позволяет инженерам и закупщикам избегать типичных ошибок при проектировании узлов распределения газов, таких как кислород, аргон, пропан-бутан и сжатый природный газ.
Классификация и химический состав латунных сплавов в арматуростроении
Латунь представляет собой двойной или многокомпонентный сплав на основе меди, где основным легирующим элементом является цинк. В зависимости от процентного содержания цинка и наличия дополнительных элементов (свинец, олово, алюминий, марганец), меняются физико-механические свойства материала. В контексте производства вентилей, ключевыми параметрами являются пластичность, предел текучести и стойкость к децинкованию.
Двойные латуни (Медь-Цинк)
Простейшие латуни состоят только из меди и цинка. Содержание цинка обычно варьируется от 5% до 45%. Для изготовления корпусов вентилей наиболее часто используются сплавы с содержанием цинка около 30-40%, так как они обладают наилучшей сочетанием прочности и способности к горячей штамповке.
- Л63 (CuZn37): Содержит примерно 63% меди и 37% цинка. Обладает высокой пластичностью в холодном состоянии, но меньшей прочностью по сравнению со свинцовистыми латунями. Часто используется для деталей сложной формы, подвергаемых глубокой вытяжке.
- Л68: Аналогична Л63, но с несколько иным соотношением компонентов, что обеспечивает повышенную коррозионную стойкость в пресной воде, но может быть менее предпочтительной для высокоскоростной автоматической обработки.
Свинцовистые латуни (Автоматные)
Для массового производства корпусов вентилей методом горячей штамповки и последующей механической обработки на станках с ЧПУ критически важна обрабатываемость резанием. Добавление свинца (Pb) в количестве 1-3% значительно улучшает эти характеристики, действуя как смазка при резании и способствуя образованию мелкой стружки.
- ЛС59-1 (CW617N / CuZn39Pb3): Это самая распространенная марка латуни в европейском и мировом производстве сантехнической и газовой арматуры. Цифры обозначают: 59% меди, 1% свинца, остальное — цинк. Европейский аналог CW617N практически идентичен по составу. Наличие свинца позволяет достигать высокой чистоты поверхности резьбовых соединений, что критично для обеспечения герметичности газовых систем.
- ЛС63-3: Содержит больше свинца, что еще больше облегчает механическую обработку, но снижает пластичность. Применяется для менее нагруженных деталей.
Специальные (Легианные) латуни
В условиях агрессивных сред (морская вода, наличие сероводорода) стандартные латуни могут подвергаться коррозионному растрескиванию или децинкованию. Для повышения стойкости в сплав вводят олово, алюминий, марганец или никель.
- ЛО70-1 (Оловянистая латунь): Добавление 1% олова резко повышает коррозионную стойкость в морской воде и паре. Используется в судовом оборудовании и offshore-секторе.
- ЛАЖ60-1-1 (Алюминиево-железистая): Высокая прочность и твердость, хорошая стойкость к атмосферной коррозии. Подходит для высоконагруженных узлов.
Сравнительный анализ популярных марок: ЛС59-1 против Л63
При выборе материала для корпуса вентиля инженеры часто стоят перед дилеммой: выбрать более технологичную свинцовистую латунь или более пластичную двойную. Ниже приведено сравнение двух наиболее часто используемых марок в производстве газовой арматуры.
| Параметр | ЛС59-1 (CW617N) | Л63 (CuZn37) |
|---|---|---|
| Основное назначение | Корпуса вентилей, фитинги, детали, требующие интенсивной мехобработки | Гильзы, мембраны, детали сложной формы, подвергаемые холодной деформации |
| Обрабатываемость резанием | Отличная (100% относительно эталона) | Средняя (около 60-70%) |
| Предел прочности (МПа) | 350–400 (после горячей штамповки) | 300–350 |
| Пластичность | Ниже, хрупкость выше при низких температурах | Высокая, хорошо гнется и вытягивается |
| Стойкость к децинкованию | Средняя (требует контроля качества сплава) | Выше, чем у свинцовистых латуней |
| Стоимость производства | Ниже за счет скорости обработки на автоматах | Выше из-за износа инструмента и времени обработки |
Инженерный вывод: Для серийного производства корпусов баллонных вентилей, где требуется нарезка резьбы CGA, DIN или BSP с высокой точностью и скоростью, марка ЛС59-1 (CW617N) является безальтернативным лидером. Л63 целесообразно использовать только для внутренних компонентов (штоки, тарелки), где требуется высокая ударная вязкость и отсутствие хрупкости.
Технологические особенности производства вентилей из латуни
Процесс создания надежного вентиля начинается не с сборки, а с подготовки сырья. Качество латунного проката напрямую влияет на герметичность готового изделия. Современные предприятия, такие как ООО «Янчжоу Аньи Арматура», используют методы горячего прессования (hot forging) для формирования заготовок. Этот процесс позволяет получить мелкозернистую структуру металла, что повышает его усталостную прочность.
После формовки заготовки проходят механическую обработку на токарных автоматах. Именно здесь проявляется преимущество свинцовистых латуней: инструмент служит дольше, а поверхность резьбы получается более гладкой, что снижает риск утечек газа через микронеровности. Однако наличие свинца накладывает ограничения: такие сплавы нельзя использовать в системах питьевого водоснабжения без специального покрытия, хотя для технических газов (кислород, аргон, СО2) это не является проблемой.
Важным этапом является термическая обработка (отжиг), которая снимает внутренние напряжения, возникшие при штамповке. Без этого этапа вентиль может дать трещину при резком перепаде температур или вибрации. Контроль качества включает спектральный анализ каждой плавки латуни для подтверждения соответствия маркировке. Использование спектрометров прямого считывания, внедренных на производстве ООО «Янчжоу Аньи Арматура», позволяет исключить попадание на конвейер заготовок с отклонением химического состава, например, с превышением содержания железа или примесей, ухудшающих пластичность.
Применение латунных вентилей в различных газовых средах
Различные газы предъявляют специфические требования к материалам арматуры. Латунь универсальна, но её применение имеет границы.
Кислород и инертные газы (Аргон, Гелий)
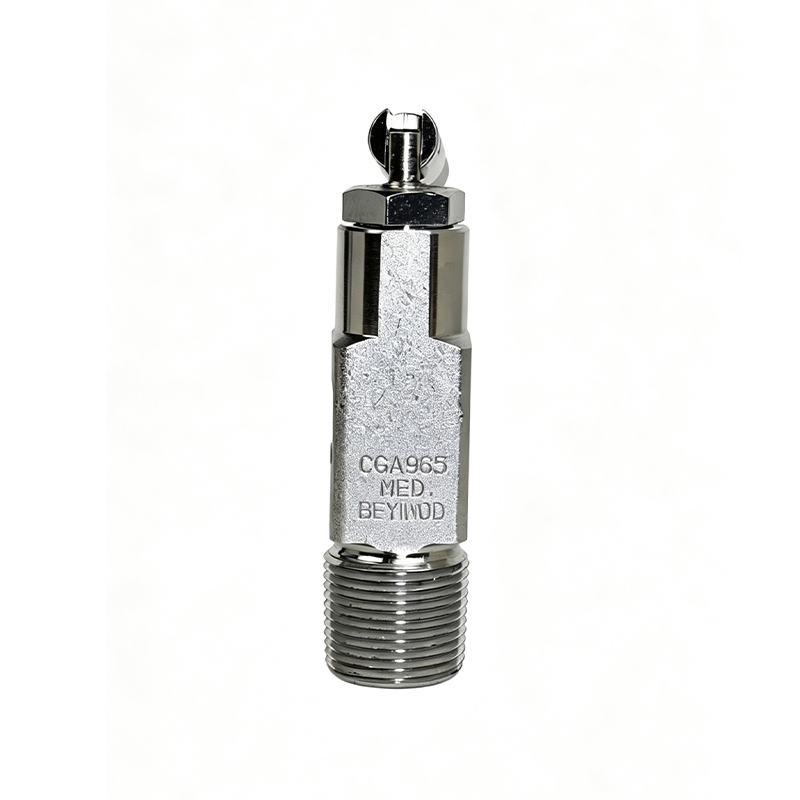
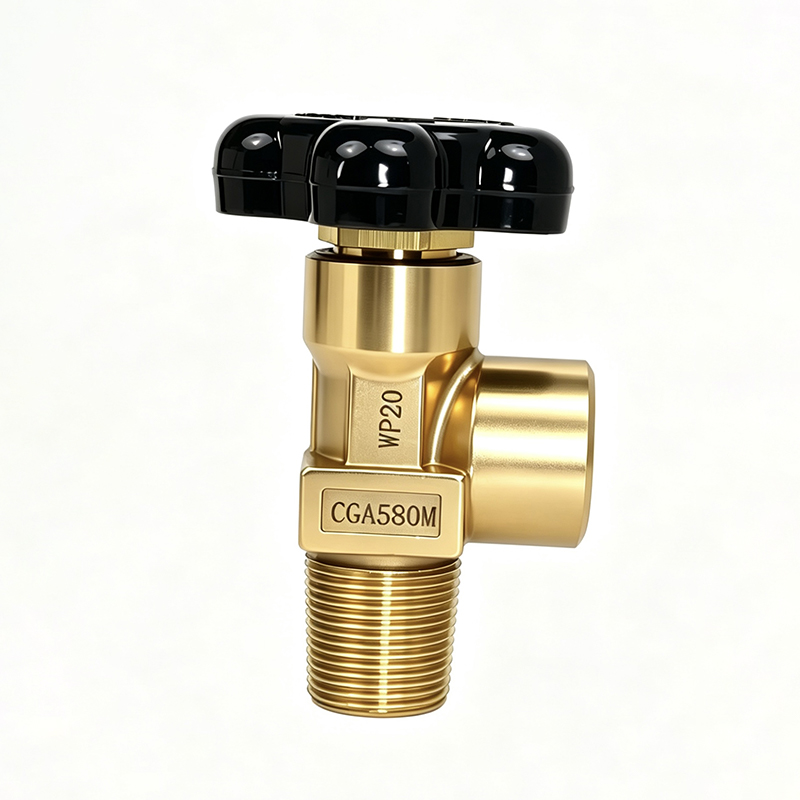
Для кислорода критически важна чистота внутренней поверхности и отсутствие масел. Латунь не искрит при ударах, что делает её безопаснее стали в кислородных системах. Вентили серии CGA540 (для кислорода) и CGA580 (для аргона), производимые ООО «Янчжоу Аньи Арматура», изготавливаются из высококачественной латуни ЛС59-1 с последующей тщательной очисткой и обезжириванием. Латунь устойчива к сухому кислороду при комнатных температурах.
Углеводородные газы (Пропан, Бутан, СУГ, КПГ)
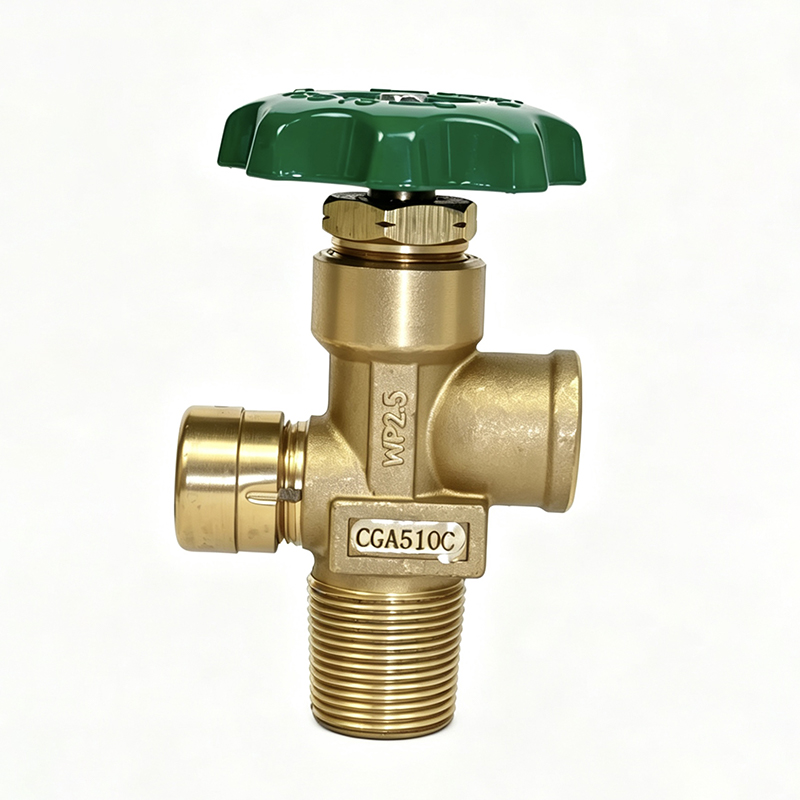
Сжиженные углеводородные газы могут вызывать набухание некоторых уплотнительных материалов, но сама латунь химически инертна к ним. Однако важно учитывать явление «газовой коррозии» при наличии примесей серы. Вентили для СУГ (например, серии CGA510 или BWF-1A) должны иметь уплотнения из стойких эластомеров (Viton, NBR), тогда как латунный корпус сохраняет свою целостность десятилетиями. Для автомобильного газа (КПГ/ANG) используются вентили высокого давления (до 200-300 бар), где прочность латуни ЛС59-1 после ковки достаточна для безопасной эксплуатации.
Агрессивные среды (Хлор, Аммиак)
Здесь стандартная латунь неприменима. Аммиак вызывает сильное коррозионное растрескивание медно-цинковых сплавов («сезонная болезнь» латуни). Для хлора требуются специальные сплавы или использование нержавеющей стали. Если в составе газа присутствуют следы аммиака, необходимо использовать оловянистую латунь (ЛО) или переходить на нержавеющую сталь AISI 316.
Проблема децинкования и методы защиты
Одной из главных проблем латунной арматуры является децинкование — вид селективной коррозии, при котором цинк вымывается из сплава, оставляя пористую медную губку. Это приводит к резкой потере прочности и герметичности. Риск возрастает в воде с высоким содержанием хлоридов или в кислых средах.
Для предотвращения децинкования в современных марках латуни, таких как CW602N (экологичная латунь без свинца, но с другими добавками) или специальных версиях CW617N, строго контролируют соотношение меди и цинка, а также добавляют ингибиторы коррозии. При закупке вентилей для работы во влажных условиях или на открытом море, заказчик должен запрашивать сертификат, подтверждающий стойкость материала к децинкованию согласно стандарту ISO 6509.
Инженерная практика показывает, что для большинства внутренних применений в сухих газовых системах риск децинкования минимален. Однако для наружных установок, подверженных воздействию атмосферных осадков и промышленных выбросов, рекомендуется применять вентили с никелированным или хромированным покрытием, которое защищает основной сплав.
Как выбрать поставщика латунных вентилей: критерии оценки
Рынок переполнен предложениями, но качество латунной арматуры варьируется от «премиум» до опасного контрафакта. При выборе партнера для снабжения промышленного предприятия или дистрибьюторской сети следует обращать внимание на следующие аспекты:
- Верификация материала: Поставщик должен предоставлять протоколы спектрального анализа для каждой партии. Отсутствие таких данных — красный флаг. ООО «Янчжоу Аньи Арматура» проводит 100% контроль сырья, имея в штате команду инженеров, унаследовавших опыт Шанхайского завода газовой арматуры.
- Сертификация и стандарты: Продукция должна соответствовать заявленным стандартам (CGA, DIN, ISO, ГОСТ). Наличие лицензий на производство вентилей высокого давления обязательно. Компания является членом Национального технического комитета по стандартизации газовых баллонов, что гарантирует соответствие продукции строгим государственным нормам.
- Технологическое оснащение: Автоматизированные линии сборки и безводный контроль герметичности (helium leak test или air-under-water test) являются признаком современного производства. Ручная сборка неизбежно приводит к большему разбросу параметров крутящего момента и герметичности.
- Опыт и репутация: Долгосрочное присутствие на рынке (более 60 лет для ООО «Янчжоу Аньи Арматура») свидетельствует о стабильности технологий. Экспорт в Северную Америку и Европу требует прохождения жестких аудитов качества (BV, CE, KGS).
Часто задаваемые вопросы (FAQ)
Какая марка латуни лучше для кислородного вентиля?
Для кислородных вентилей оптимально использовать латунь марки ЛС59-1 (CW617N) или Л63. Главное требование — не столько марка сплава, сколько степень очистки поверхности от масел и жиров. Латунь предпочтительнее стали, так как она не искрит. Важно, чтобы вентиль прошел специальную очистку для кислородного сервиса.
Можно ли использовать латунные вентили для ацетилена?
С осторожностью. Ацетилен может реагировать с медью и сплавами с высоким содержанием меди (более 70%), образуя взрывоопасные ацетилениды. Стандартная латунь (около 60% меди) обычно считается безопасной для ацетилена при соблюдении условий эксплуатации, но многие нормы рекомендуют использовать стальные вентили или латунь с низким содержанием меди для чистого ацетилена под высоким давлением. Всегда сверяйтесь с местными нормами безопасности.
Почему латунный вентиль покрылся зеленым налетом?
Зеленый налет (патина) свидетельствует о окислении меди во влажной среде. Это естественный процесс, который даже защищает металл от дальнейшей глубокой коррозии. Однако в промышленных условиях это может указывать на наличие агрессивных примесей в воздухе или конденсата. Если налет сопровождается потерей герметичности, вентиль подлежит замене. Для предотвращения рекомендуется использовать вентили с защитным покрытием.
В чем разница между латунью и бронзой в вентилях?
Бронза (сплав меди с оловом) обычно прочнее и дороже латуни, обладает лучшей износостойкостью и коррозионной стойкостью, особенно в морской воде. Латунь дешевле, легче обрабатывается и достаточна для большинства газовых применений. Бронзовые вентили чаще встречаются в судостроении и насосном оборудовании, тогда как латунные доминируют в газовой отрасли благодаря экономичности и достаточной прочности.
Как проверить качество латуни при приемке товара?
Визуальный осмотр: поверхность должна быть однородной, без раковин и трещин. Цвет свежего среза должен быть ярко-желтым. Можно провести тест на искру (латунь не дает искр при ударе сталью). Точный метод — портативный рентгенофлуоресцентный анализатор (XRF), который покажет химический состав за секунды. Также важен вес: отклонение от расчетного веса может указывать на внутренние дефекты литья или несоответствие плотности сплава.
Заключение и рекомендации по выбору
Правильный выбор марки латунного вентиля — это баланс между экономической эффективностью и технической безопасностью. Для большинства задач в сфере распределения технических газов (кислород, азот, аргон, СУГ) золотым стандартом остается свинцовистая латунь ЛС59-1 (CW617N). Она обеспечивает необходимую прочность, герметичность резьбовых соединений и долговечность.
При проектировании систем важно учитывать не только материал корпуса, но и совместимость уплотнительных материалов, условия окружающей среды и требования конкретных газовых стандартов. Избегайте использования дешевых аналогов без сертификации, так как экономия на материале корпуса может привести к катастрофическим последствиям при разгерметизации баллона высокого давления.
Для предприятий, ищущих надежного поставщика с полным циклом контроля качества, от спектрального анализа сырья до автоматизированного тестирования герметичности, продукция ООО «Янчжоу Аньи Арматура» представляет собой проверенное решение. Более 65 лет опыта, статус ключевого предприятия и соответствие международным стандартам (ISO, CE, CGA) делают компанию партнером, способным обеспечить стабильные поставки высококачественной газобаллонной арматуры.
Если вам требуется подбор вентилей под специфические условия эксплуатации или консультация по материалам, рекомендуется запросить технические спецификации и образцы для испытаний. Изучите наш каталог продукции и технических решений для получения детальной информации по сериям CGA, DIN и другим стандартам.