Промышленный вентиль для газовой сварки: выбор, характеристики и производители
2026-09-22
- Промышленный вентиль для газовой сварки: критерии выбора и технические требования
- Технические характеристики и параметры выбора
- Инженерный взгляд: нюансы эксплуатации и типичные ошибки
- Сравнительный анализ: Латунь против Нержавеющей Стали
- Процедура приемки и входного контроля
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Промышленный вентиль для газовой сварки: критерии выбора и технические требования
Выбор надежного запорного оборудования является фундаментальным этапом обеспечения безопасности и эффективности сварочных процессов. Промышленный вентиль для газовой сварки выполняет функцию точного регулирования потока топливного или защитного газа, а также обеспечивает герметичное перекрытие магистрали в аварийных ситуациях или при окончании работ. В отличие от бытовых аналогов, промышленная арматура должна выдерживать высокие циклические нагрузки, агрессивные химические среды и экстремальные температурные перепады.
Неправильный подбор вентиля может привести не только к нестабильности сварочной дуги и ухудшению качества шва, но и к серьезным утечкам, создающим угрозу взрыва или пожара. Современные производственные стандарты требуют, чтобы каждый компонент газопровода, включая баллонные вентили, соответствовал строгим международным нормам, таким как ISO, CGA (Compressed Gas Association) и европейским директивам по оборудованию, работающему под давлением. Инженеры и закупщики все чаще обращают внимание на материалы изготовления, тип уплотнения и совместимость резьбовых соединений, поскольку эти параметры напрямую влияют на долговечность всей системы.
Конструктивные особенности и принцип работы
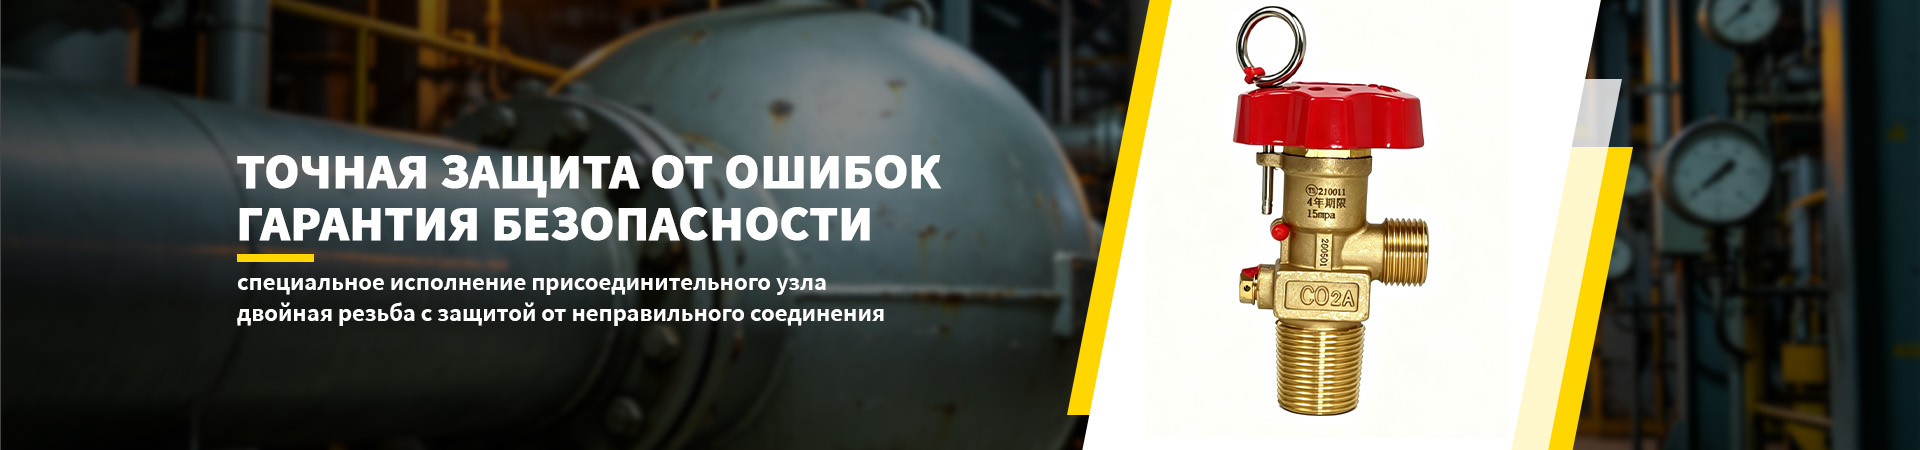
Вентиль для газового баллона представляет собой сложное механическое устройство, основная задача которого — управление подачей газа из резервуара высокого давления в рабочую зону низкого давления. Конструкция большинства промышленных вентилей включает корпус, шток, маховик (рукоятку), седло и уплотнительные элементы. Принцип работы основан на линейном перемещении запирающего элемента относительно седла. При вращении маховика шток поднимается или опускается, изменяя проходное сечение канала.
Ключевым отличием промышленных вентилей от обычных водопроводных кранов является необходимость работы с различными агрегатными состояниями веществ и высокими давлениями. Например, вентили для ацетилена конструктивно отличаются от кислородных из-за специфики растворения ацетилена в ацетоне внутри пористой массы баллона. Здесь критически важна скорость открытия и закрытия, чтобы избежать выделения свободного ацетилена, который может быть нестабилен.
Материал корпуса чаще всего изготавливается из латуни, бронзы или нержавеющей стали. Латунь предпочтительна для большинства инертных и топливных газов благодаря своей коррозионной стойкости и хорошим антифрикционным свойствам, что снижает риск искрообразования при трении металлических частей. Для агрессивных сред, таких как хлор или аммиак, применяются специальные сплавы или нержавеющая сталь марки 316L, устойчивая к химическому воздействию.
Классификация вентилей по типу газа и применению
Газовая арматура строго сегментирована в зависимости от типа транспортируемого вещества. Использование вентиля, предназначенного для одного газа, с другим категорически запрещено из-за различий в резьбе (для предотвращения ошибочного подключения) и материалах уплотнений.
- Кислородные вентили: Работают с окислителями. Требуют полной обезжиренности всех деталей, так как контакт кислорода с маслом или жиром может вызвать мгновенное возгорание. Резьба обычно правая (метрическая или дюймовая).
- Ацетиленовые вентили: Имеют левую резьбу и специфический присоединительный ниппель с фильтром для предотвращения попадания грязи в поры баллона. Материалы не должны содержать меди более 70%, чтобы избежать образования взрывоопасных ацетиленидов.
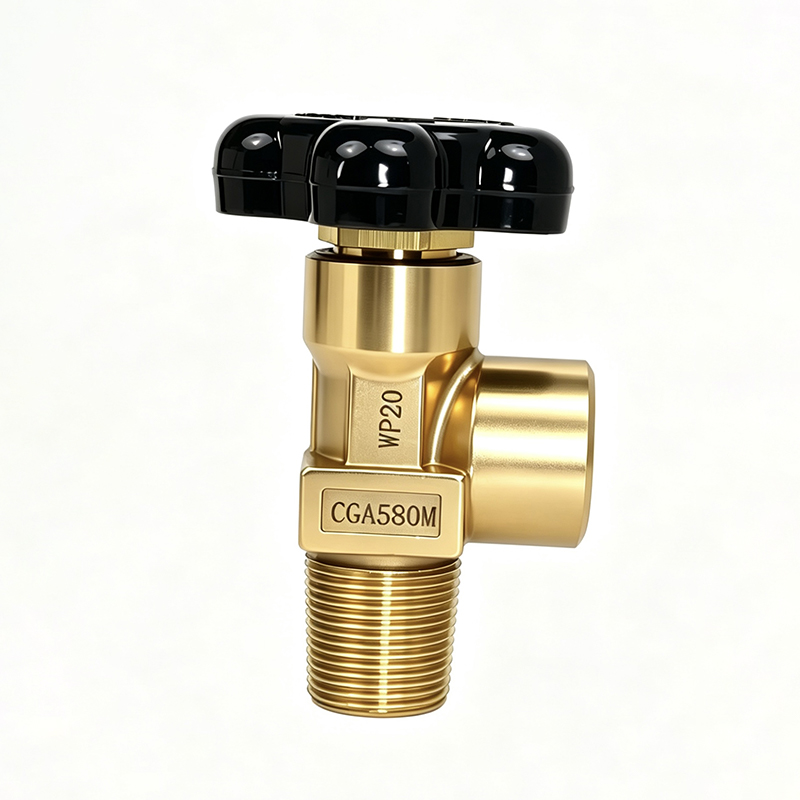
- Вентили для инертных газов (аргон, гелий): Часто оснащаются резьбой стандарта CGA580 или W21.8. Основная задача — обеспечение высокой герметичности, так как утечка дорогостоящего защитного газа экономически невыгодна.
- Вентили для СУГ (пропан-бутан): Рассчитаны на работу сжиженными углеводородными газами. Уплотнения должны быть стойкими к набуханию в углеводородах. Часто используются вентили с предохранительным клапаном сброса давления.
- Вентили для специальных газов: Включают арматуру для водорода, хлора, углекислого газа. Каждый тип требует индивидуального подхода к выбору уплотнителей (PTFE, Viton, EPDM) и конструкции штока.
Технические характеристики и параметры выбора
При формировании технического задания на закупку или проектировании газовой рампы, инженеры опираются на ряд ключевых параметров. Понимание этих характеристик позволяет избежать ошибок, которые могут стоить предприятию простоев или штрафов со стороны надзорных органов.
Рабочее давление и пропускная способность
Давление — основной параметр, определяющий класс прочности вентиля. Промышленные баллоны могут работать под давлением от 15 до 300 бар и выше. Вентиль должен иметь запас прочности, превышающий максимальное рабочее давление баллона. Пропускная способность (Kv) определяет объем газа, проходящий через вентиль за единицу времени при заданном перепаде давления. Для сварочных процессов, требующих большого расхода газа (например, плазменная резка или сварка толстых металлов в среде защитных газов), низкая пропускная способность вентиля станет «бутылочным горлышком», ограничивающим производительность.
Тип присоединительной резьбы и стандарты
Несоответствие резьбы — одна из самых частых проблем при импорте оборудования. В мире существует несколько доминирующих стандартов:
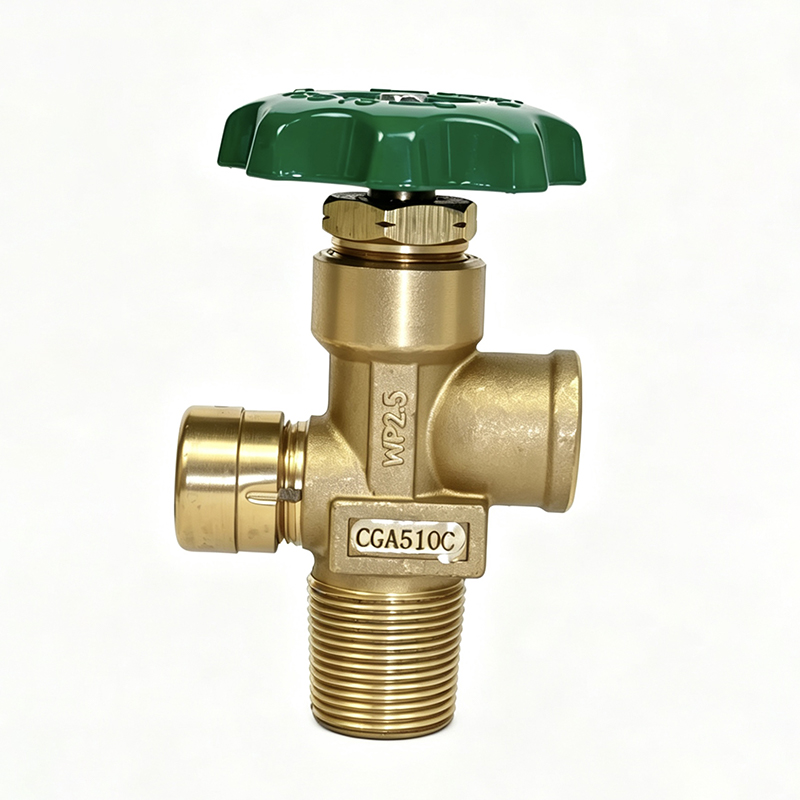
- CGA (США): Наиболее распространен в Северной Америке. Например, CGA540 для кислорода, CGA510 для азота/аргона.
- DIN/EN (Европа): Стандарты DIN 477 и EN ISO 10297. Широко используются в ЕС и России (как гармонизированные ГОСТ).
- JIS (Япония): Японский промышленный стандарт, имеющий свои уникальные шаги резьбы.
- GB (Китай): Китайские национальные стандарты, которые часто экспортируются вместе с оборудованием.
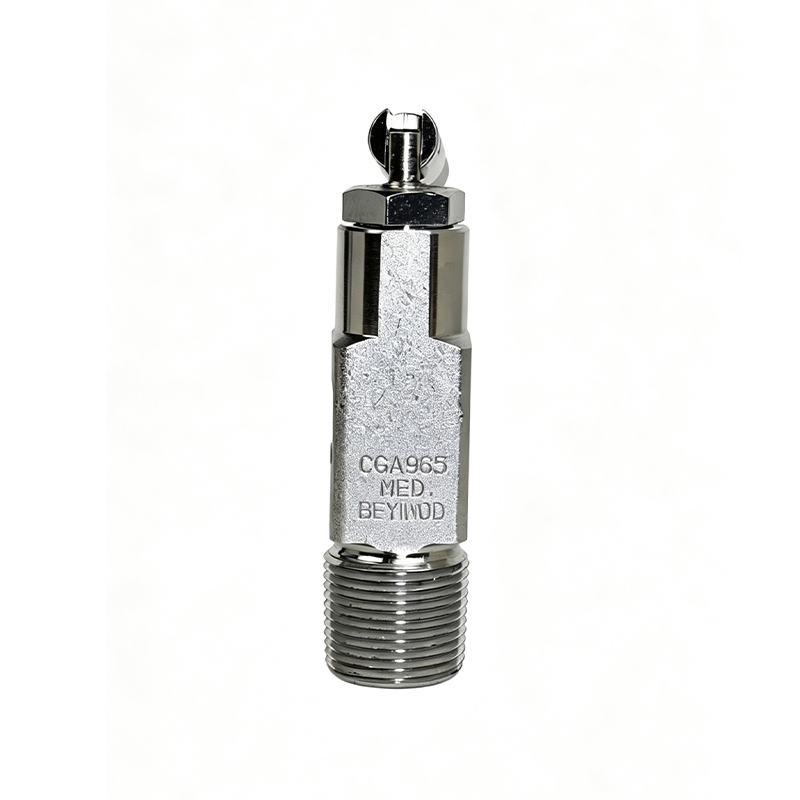
Производители, такие как ООО «Янчжоу Аньи Арматура», специализируются на выпуске вентилей, соответствующих множеству международных стандартов, включая серии CGA965, CGA350B1, F-3C, CGA346, CGA510 и другие. Это позволяет гибко адаптировать продукцию под требования конкретных рынков сбыта, будь то Северная Америка, Ближний Восток или Юго-Восточная Азия.
Материалы уплотнений и их совместимость
Уплотнительные кольца и прокладки являются слабым звеном любой арматуры. Неправильный выбор материала уплотнения приводит к утечкам уже через несколько месяцев эксплуатации.
| Материал уплотнения | Совместимость с газами | Температурный диапазон | Особенности |
|---|---|---|---|
| PTFE (Тефлон) | Кислород, аргон, азот, большинство инертных газов | -200°C до +260°C | Высокая химическая стойкость, низкий коэффициент трения, не стареет. |
| Viton (Фторкаучук) | СУГ, хлор, кислые газы, углеводороды | -20°C до +200°C | Отличная стойкость к маслам и топливам, но разрушается в кетонах. |
| EPDM (Этилен-пропиленовый каучук) | Пар, горячая вода, некоторые щелочи | -40°C до +150°C | Не подходит для нефтепродуктов и масел. |
| Латунь/Металл-по-металлу | Высокочистые газы, вакуумные системы | Зависит от сплава | Максимальная герметичность, но требует идеальной чистоты поверхностей. |
Инженерный взгляд: нюансы эксплуатации и типичные ошибки
Из опыта эксплуатации промышленных газовых систем можно выделить несколько критических моментов, которые часто упускаются из виду при теоретическом подборе оборудования. Во-первых, циклическая усталость материала. Вентиль, который открывается и закрывается десятки раз в день на автоматизированной сварочной станции, подвергается износу значительно быстрее, чем вентиль на складе резервного баллона. В таких случаях предпочтение следует отдавать вентилям с усиленным штоком и подшипниками скольжения, снижающими трение.
Во-вторых, влияние температурных шоков. При быстром выпуске газа (эффект Джоуля-Томсона) температура в зоне седла вентиля может резко падать. Если материал уплотнения теряет эластичность при низких температурах, возникает микроутечка. Именно поэтому для систем с высоким расходом CO2 или аргона важно использовать материалы, сохраняющие свойства при отрицательных температурах, например, специальные модификации PTFE или нейлона.
Третья ошибка — игнорирование крутящего момента. Перетяжка маховика при закрытии вентиля деформирует седло и уплотнение, что необратимо снижает герметичность. Современные качественные вентили проектируются с учетом оптимального крутящего момента, а инструкции к ним содержат четкие рекомендации по усилию затяжки. Использование рычагов или удлиненных рукояток для «более плотного» закрытия недопустимо и ведет к поломке штока.
Роль производителя в обеспечении качества
На рынке присутствует множество поставщиков, однако надежность продукции напрямую зависит от производственной культуры и контроля качества завода-изготовителя. ООО «Янчжоу Аньи Арматура», обладающее более чем 65-летней историей развития в сфере газобаллонной арматуры, демонстрирует подход, ориентированный на долгосрочную надежность. Компания, являющаяся преемником Баоинского автомобильного завода, интегрировала многолетний инженерный опыт в современные производственные процессы.
Ключевым фактором доверия к производителю является наличие сертификации и участие в разработке стандартов. ООО «Янчжоу Аньи Арматура» входит в состав Национального технического комитета по стандартизации газовых баллонов, что говорит о высоком уровне экспертизы компании. Наличие лицензий на производство вентилей высокого и низкого давления, а также сертификатов ISO 9000, CE, KGS и BV подтверждает соответствие продукции мировым требованиям безопасности.
Производственная база компании площадью 26 000 квадратных метров оснащена автоматизированными сборочными линиями и системами безводного контроля герметичности. Это позволяет минимизировать человеческий фактор и гарантировать, что каждый промышленный вентиль для газовой сварки, покидающий завод, проходит строгий многоступенчатый тест. Использование спектрометров прямого считывания для анализа состава латуни и медных сплавов ensures that the material composition strictly matches the technical specifications, preventing issues with corrosion or brittleness in harsh environments.
Сравнительный анализ: Латунь против Нержавеющей Стали
При выборе материала корпуса вентиля часто возникает дилемма между традиционной латунью и нержавеющей сталью. Ниже приведено сравнение для типичных условий сварочного производства.
| Параметр | Латунь (Brass) | Нержавеющая сталь (Stainless Steel) |
|---|---|---|
| Стоимость | Ниже | Выше (в 1.5–2 раза) |
| Коррозионная стойкость | Хорошая (кроме аммиака и сильных кислот) | Отличная (универсальная) |
| Вес | Тяжелее | Легче (при равной прочности) |
| Обрабатываемость | Высокая, легко achieves tight tolerances | Сложнее, требует специального инструмента |
| Применение | Кислород, аргон, СО2, воздух, СУГ | Хлор, аммиак, морская среда, сверхчистые газы |
| Риск искрообразования | Низкий (безопасно для взрывоопасных зон) | Средний (требует проверки искробезопасности) |
Для большинства стандартных сварочных задач (MIG/MAG, TIG) латунные вентили остаются золотым стандартом благодаря оптимальному соотношению цены, технологичности и безопасности. Нержавеющая сталь рекомендуется только для специфических химических производств или offshore-сектора.
Процедура приемки и входного контроля
Даже продукция от авторитетного производителя должна проходить входной контроль на предприятии-потребителе. Это обязательный этап для соблюдения правил промышленной безопасности.
- Визуальный осмотр: Проверка отсутствия механических повреждений, забоин на резьбе, целостности маховика. Маркировка должна быть четкой и содержать тип газа, давление, стандарт резьбы и логотип производителя.
- Проверка комплектности: Наличие защитных колпачков на входных и выходных отверстиях. Отсутствие колпачка может свидетельствовать о нарушении условий хранения или транспортировки.
- Функциональный тест: Плавность вращения маховика. Шток не должен заедать ни в открытом, ни в закрытом положении. Люфт рукоятки должен быть минимальным.
- Герметичность: После установки на баллон (или испытательный стенд) проводится проверка мыльным раствором или течеискателем при номинальном давлении. Пузырьки воздуха недопустимы в любом соединении.
- Документация: Проверка наличия паспорта качества, сертификата соответствия и протокола испытаний партии. Для импортной продукции, такой как вентили от ООО «Янчжоу Аньи Арматура», важно наличие правильно оформленных таможенных документов и переводов сертификатов.
Часто задаваемые вопросы (FAQ)
Как часто нужно менять промышленный вентиль для газовой сварки?
Срок службы вентиля не регламентируется жестко в годах, а зависит от интенсивности использования. При умеренной эксплуатации (смена баллона 1-2 раза в неделю) качественный латунный вентиль может служить 5-10 лет. Однако, если обнаруживаются признаки износа резьбы, травление корпуса или невозможность достичь полной герметичности даже при замене уплотнений, вентиль подлежит немедленной замене. Профилактический осмотр рекомендуется проводить при каждой смене баллона.
Можно ли использовать вентиль для кислорода с другими газами?
Категорически нет. Кислородные вентили проходят специальную процедуру обезжиривания. Использование такого вентиля с топливными газами (ацетилен, пропан) приведет к загрязнению внутренних полостей маслом или органическими частицами. При последующем использовании с кислородом это создает чрезвычайно высокий риск взрыва. Кроме того, резьбовые соединения часто имеют разные направления нарезки (левая/правая) именно для предотвращения такой ошибки.
Что делать, если вентиль «подклинивает»?
Если маховик вращается с трудом, не следует применять чрезмерную силу или ударные инструменты. Это может сорвать резьбу штока или сломать сам шток. Необходимо снять вентиль с баллона, разобрать его (если конструкция позволяет и есть квалификация), очистить шток от окислов и грязи, смазать специальной силиконовой или тефлоновой смазкой (не масляной!). Если проблема сохраняется, вентиль должен быть утилизирован и заменен на новый. Ремонт силовых элементов баллонных вентилей в условиях цеха обычно запрещен правилами безопасности.
Влияет ли производитель на безопасность сварочных работ?
Да, напрямую. Продукция неизвестных производителей без сертификации может иметь скрытые дефекты литья, несоответствие материала заявленному (например, использование дешевого лома вместо чистой латуни) или неточную геометрию резьбы. Это приводит к внезапным отказам, утечкам и авариям. Выбор проверенного поставщика, такого как ООО «Янчжоу Аньи Арматура», который имеет статус высокотехнологичного предприятия и кредитный рейтинг «ААА», снижает эти риски до минимума, обеспечивая предсказуемое качество каждой партии.
Какие документы запрашивать у поставщика вентилей?
При закупке промышленной арматуры необходимо запросить: сертификат соответствия (ГОСТ, CE, ISO и т.д. в зависимости от региона), паспорт изделия с указанием даты выпуска и номера партии, руководство по эксплуатации, а также протоколы испытаний на герметичность. Для импортных партий также требуются декларация соответствия ТР ТС (для РФ/ЕАЭС) или аналогичные разрешительные документы.
Заключение и рекомендации по закупкам
Выбор промышленного вентиля для газовой сварки — это не просто покупка металлической детали, а инвестиция в безопасность производственного процесса. Ошибки на этом этапе могут привести к значительным финансовым потерям и угрозе жизни персонала. При формировании стратегии закупок рекомендуется отдавать приоритет производителям с вертикально интегрированным производством, собственными лабораториями контроля качества и длительной историей присутствия на рынке.
Компании, такие как ООО «Янчжоу Аньи Арматура», предлагают комплексный подход: от широкого ассортимента вентилей под любые стандарты (CGA, DIN, JIS) до полного сопровождения сделки и гарантийной поддержки. Наличие собственных патентов и участие в работе технических комитетов подтверждают способность компании не просто следовать стандартам, но и формировать их.
Перед окончательным выбором поставщика проведите аудит его технической документации, запросите образцы для входного контроля и убедитесь в наличии реальных отзывов от партнеров в вашем регионе. Помните, что надежность газовой арматуры измеряется не только ее начальной стоимостью, но и отсутствием инцидентов в течение всего срока службы.
Для получения подробных технических спецификаций, каталогов продукции и консультаций по подбору арматуры под ваши конкретные задачи, рекомендуем ознакомиться с полным ассортиментом решений: газобаллонная арматура и технические решения.